
欢迎您的来电
18333707794
动态分类
DYNAMIC CATEGORY
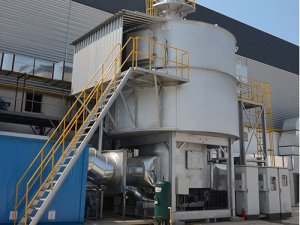
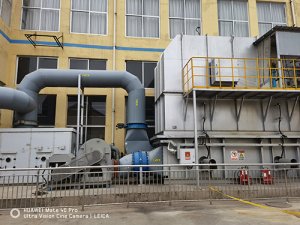
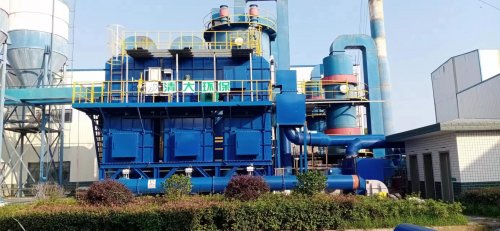
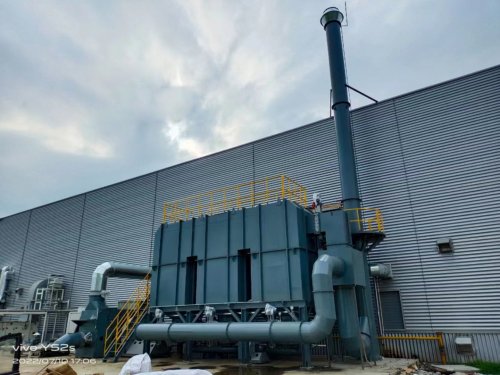
RTO蓄热式焚烧炉优缺点总结
文章摘要:
迄今为止、RTO在有 机废气净化中的应用已有30长时间历史,可以说技术成熟、应用普遍。考其原因是因为RTO有不少优点,例如: ①几乎可以处理所有含有 机化合物的废气
迄今为止、RTO在有 机废气净化中的应用已有30长时间历史,可以说技术成熟、应用普遍。考其原因是因为RTO有不少优点,例如:
①几乎可以处理所有含有 机化合物的废气;
②可以处理风量大、浓度低的(以实际报告为主)废气;
③处理有 机废气流量的弹性很大(从气体名义流量的20%~120%);
④可以适应废气中VOC的组成和浓度的变化、波动:
⑤对废气中夹带少量灰尘、固体颗粒不敏感;
⑥在所有热力燃烧净化法中热效率好(>90%);
⑦在合适的废气浓度条件下(一般>2~3g/m,视VOC的热值而定)无需添加辅助燃料而实现自供热操作;
⑧净化率较高(三室>90%,两室90%~90%):
⑨维护工作量少、操作性能好;
⑩有 机沉积物可周期性地去除,蓄热体可换;
⑪整个装置的压力损失较小(RTO)装置系统总压力损失一般<3000Pa,随所用蓄热体的结构类型、气体速度而变);
⑫装置使用寿命较长。
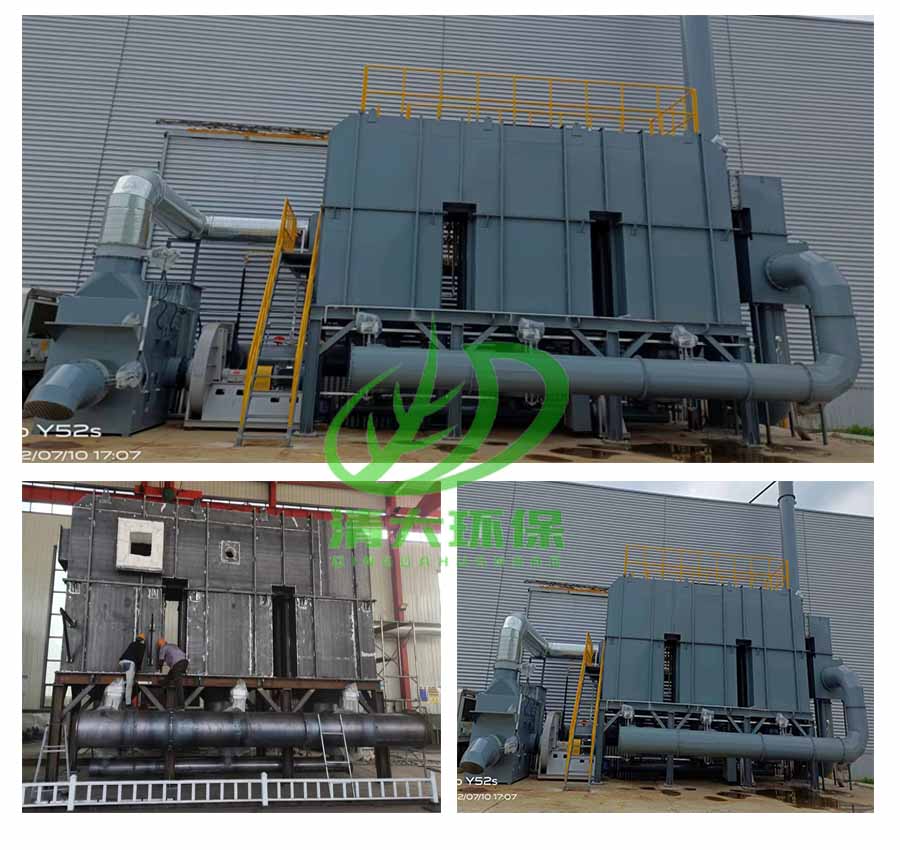
优点不论多少,都是相对的,关键是:用RTO净化(以实际报告为主)废气虽不是一劳永逸,但在生产管理、操作、维护等方面麻烦事情确实较少。
RTO的主要缺点是:
①装置重量大(因为采用陶瓷蓄热体);
②装置容积大(因此大型装置只能放在室外);
③ 要求尽可能连续操作(重新开工花费较长的升温时间,虽然目前的技术水平已可缩短升温时间);
④投资费用相对较高。
目前RTO在(以实际报告为主)废气净化的各个行业内已获得广泛应用,特别是近几年已成功地用于煤矿矿井通风甲烷气的净化处理,这不仅可利用甲烷热值来供应热水或产生蒸汽或发电,而且很大减少了温室气体的排放,因而RTO 技术已引起人们的关注。